Станок прозрел: сам измеряет, выявляет брак и исправляет ошибки
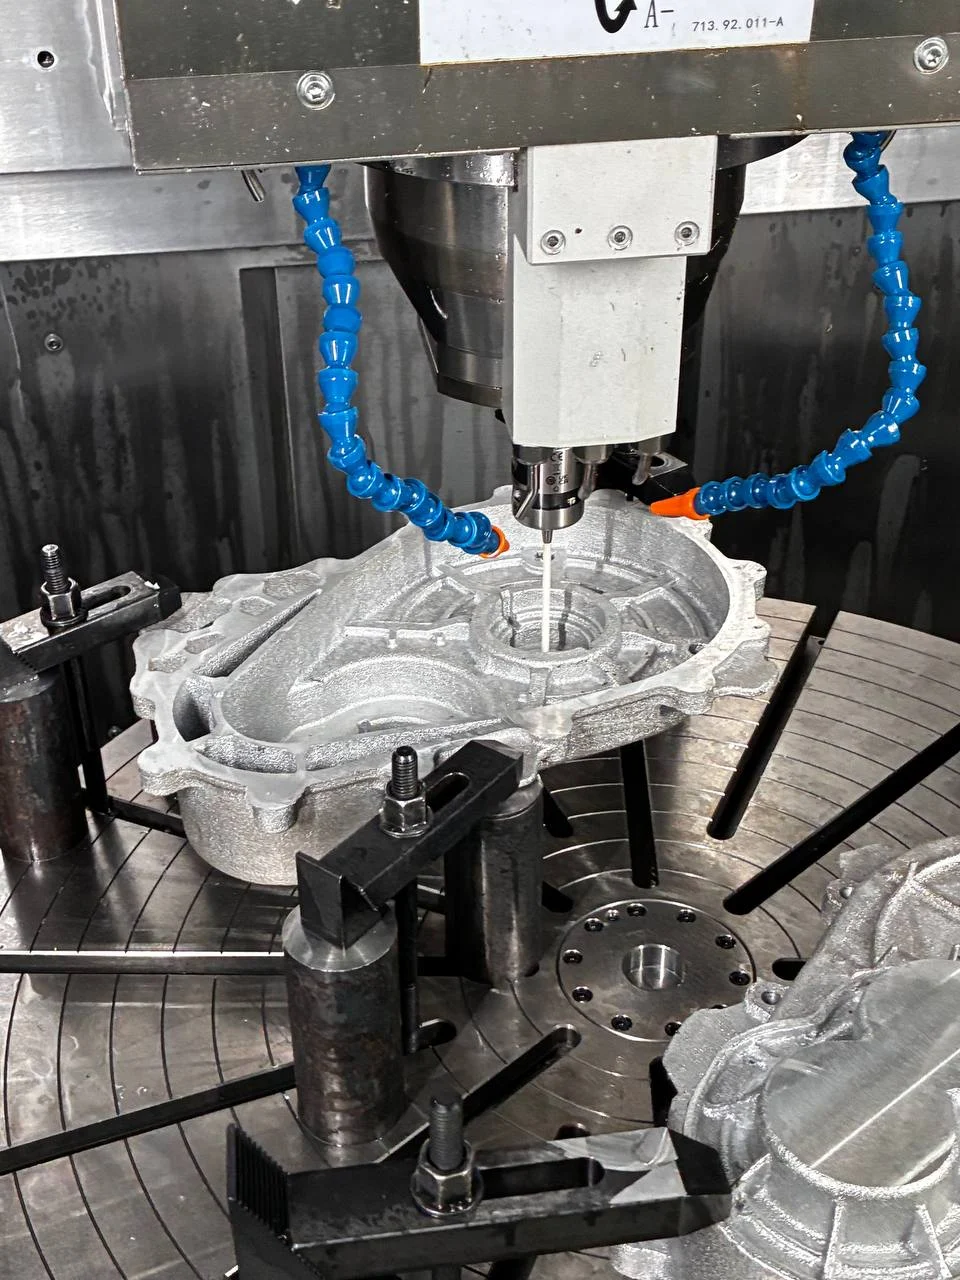
Рис. 1. Многоосевой станок Uni.5 800 UMT: касаясь заготовки измерительной головкой, станок определяет её положение
Не все знают, что история нашей компании началась с ЧПУ. PLM, инженерные расчёты, измерительное оборудование и собственное программное обеспечение появились позже. А первыми были станки и CAM-системы. Поэтому тема ЧПУ нам по-настоящему близка. За прошедшие годы мы разработали столько постпроцессоров, что я давно сбился со счёта. Казалось бы, удивить меня в этой области уже непросто.
Однако недавно наш ведущий инженер технической поддержки Костя Кравченко завершил проект, о котором мне захотелось расспросить его лично. Кстати, Костя — кандидат наук, и он у нас не единственный. Суть проекта такова: станок самостоятельно определяет ноль программы на литой заготовке, измеряет карман после чистовой обработки и, если размер не соответствует требуемому, корректирует параметры инструмента и выполняет ещё один проход. Причём деталь всё это время остаётся на столе.
Как инженер, я понимаю, что на словах всё выглядит гораздо проще, чем на практике. Поэтому мы с Костей поговорили подробнее. Его ответы привожу без редакторских правок: он на этом настоял, и, на мой взгляд, справедливо.
Костя, человек со стороны наверняка спросит: станок ведь работает по заранее заданной программе. Зачем ему ещё проводить измерения?
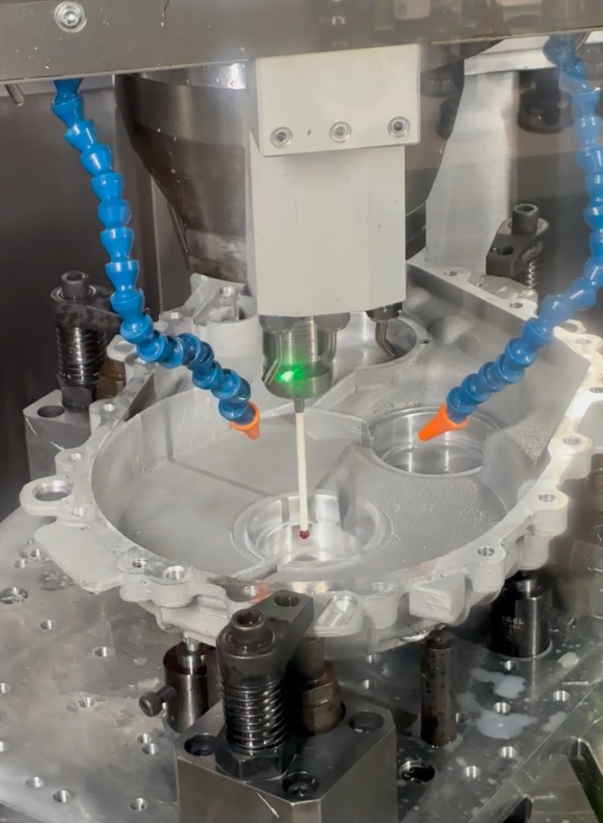
К: Сам по себе станок «слеп»: он не знает, какую деталь обрабатывает, как расположена заготовка и какую форму она имеет. Но с помощью контактной измерительной головки он может коснуться детали и определить координаты точки касания. На этом и основаны измерения на станке. Два касания позволяют найти расстояние между точками, три — определить окружность или плоскость. А дальше начинается самое интересное: нужно продумать, какие решения станок будет принимать по результатам измерений. Допустим, выяснилось, что паз уже, чем требуется. Станок самостоятельно корректирует значение диаметра фрезы, повторно обрабатывает паз и ещё раз проверяет размер. Таким образом, отклонение обнаруживается и исправляется автоматически, без снятия изделия.
С теорией разобрались. А как появился сам проект?
К: Предстояло изготовить корпусную деталь — экспериментальный элемент в количестве нескольких экземпляров для испытаний. Разрабатывать специальное приспособление для литой заготовки было экономически нецелесообразно. Незадолго до этого заказчик приобрёл многоосевой станок Uni.5 800 UMT, для которого я создавал модель и кинематику в СПРУТКАМ. Так возникла идея использовать точный станок с измерительной головкой для базирования и промежуточного контроля, то есть организовать адаптивную обработку. Третьим важным элементом стал инженер заказчика: он не ожидал готовой «красной кнопки», а самостоятельно разобрался в задаче и определил границы ответственности.
Здесь я бы остановился. На месте Кости именно с этого третьего элемента я бы и начал. Программное обеспечение можно доработать, постпроцессор — отладить. А вот заинтересованного и грамотного инженера на стороне заказчика ни за какие деньги не купишь. Мы больше 30 лет внедряем различные решения на заводах и по опыту знаем: если такого человека нет, даже самая хорошая «коробка» принесёт мало пользы.
Ты называешь это адаптивной обработкой. Термин сейчас популярный, но каждый вкладывает в него свой смысл. Что он означает для тебя?
К: Это изменение условий непосредственно в процессе работы оборудования. Меняться могут геометрические условия обработки: положение заготовки, обрабатываемая геометрия, геометрия инструмента. Перед нами стояли две задачи: определить ноль программы по трём касаниям при разных положениях поворотных осей и автоматически корректировать параметры инструмента по результатам измерений. Это и есть два аспекта адаптивной обработки в нашем проекте — базирование и внесение изменений.
Значит, задач две. Разберём их по порядку. В чём сложность с базированием? Три касания — вроде бы классическая схема, соответствующие циклы есть почти в любой стойке.
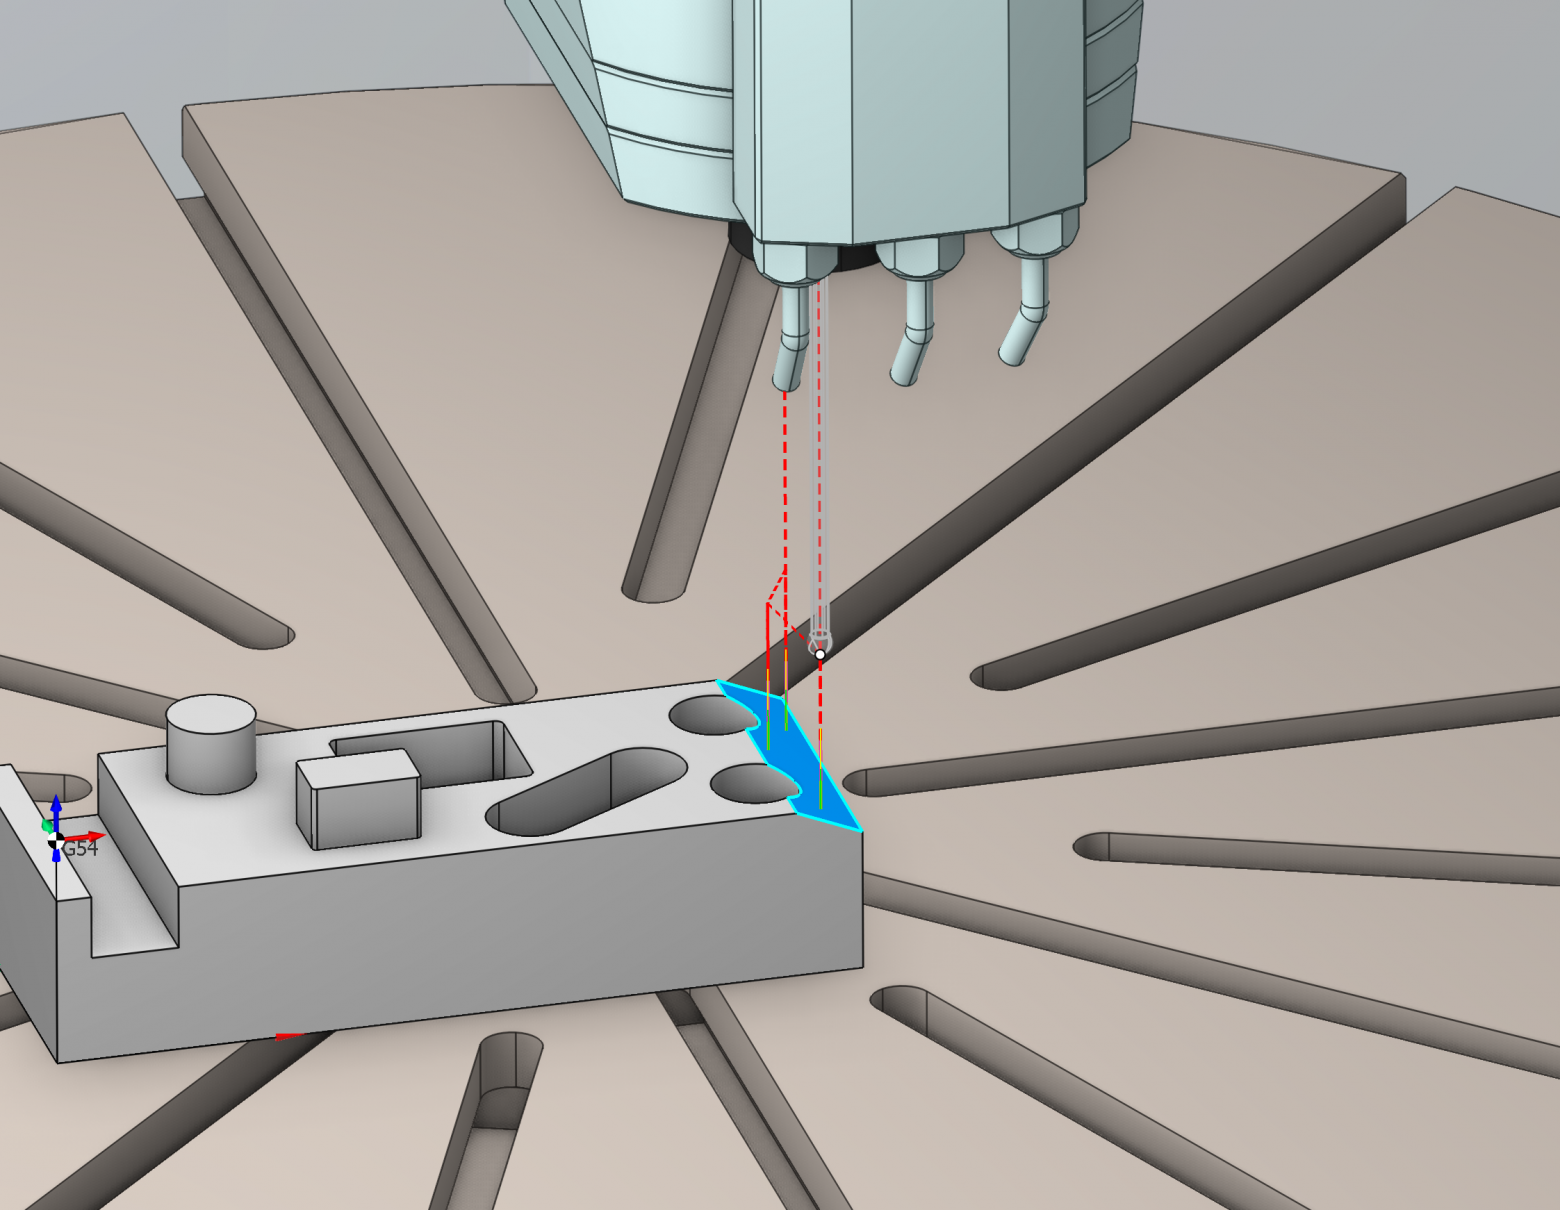
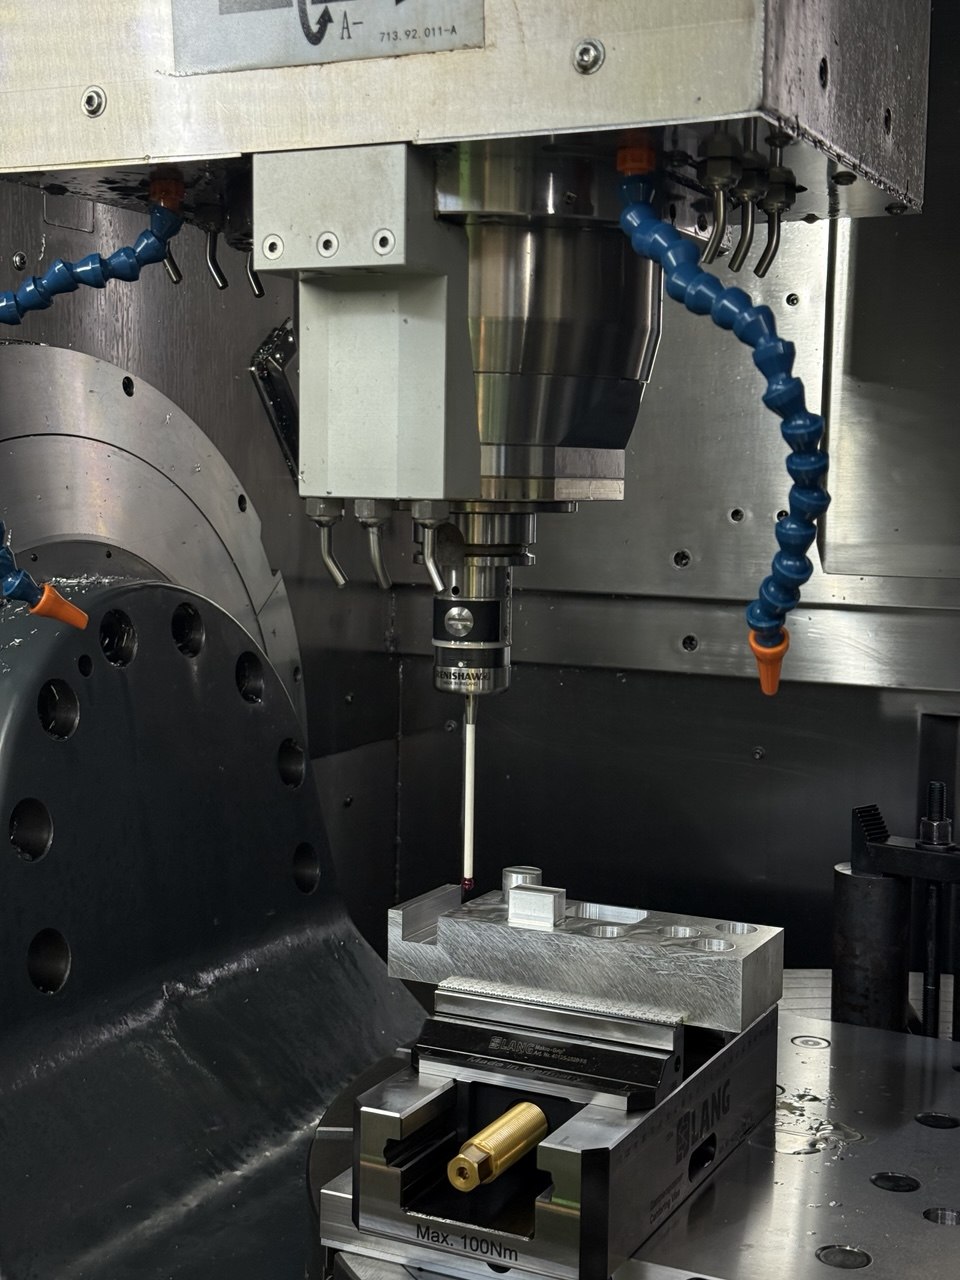
К: Стандартный цикл трёх касаний не использует поворотные оси. А до трёх фланцев литой заготовки без поворота детали просто не добраться. Мы нашли выход: пользователь задаёт в СПРУТКАМ три отдельных касания при допустимых углах, например 0, 90 или −90 градусов, а постпроцессор формирует программу, которая рассчитывает ноль с учётом ориентации детали при каждом касании.
А как решили вторую задачу — с обработкой кармана?
К: Она выглядит эффектнее. После чистовой обработки размер кармана может отличаться от требуемого: например, из-за износа инструмента или деформации детали вследствие снятия внутренних напряжений. Поскольку изделия единичные, изготавливать калибры нерационально, поэтому мы выбрали программное решение. Завершив обработку, станок измеряет размер головкой и, если результат не соответствует требованиям, корректирует параметры инструмента и повторяет чистовой проход. Постпроцессор при этом анализирует весь проект: учитывает операции и инструмент и определяет, какую логику заложить в управляющую программу. Мы также предусмотрели возможность контролировать не каждую деталь, а, например, каждую третью.
Что оказалось самым трудным? С чем пришлось повозиться больше всего?
К: Сложностей хватало на всех этапах. Раньше подобных проектов адаптивной обработки на базе СПРУТКАМ не было, измерительный функционал был новым инструментом, а стойка GNC62 — молодым решением. Зато именно гибкость стойки позволила создать собственные измерительные циклы, например для определения угла поверхности. Некоторые штатные циклы мы усовершенствовали. Так, цикл определения угла по двум отверстиям теперь поворачивает стол по оси C, чтобы совместить линию между центрами отверстий с координатной осью. При этом отверстия могут находиться на разной глубине.
Добавлю и здесь несколько слов. Отечественная стойка, новый измерительный модуль в CAM и нестандартная литая деталь — формально сразу три источника риска. Осторожный руководитель, пожалуй, предложил бы отказаться от такой затеи. Но на практике именно открытость молодой стойки позволила Косте разработать собственные циклы. Не уверен, что закрытая система предоставила бы нам такую же свободу. Так что импортозамещение иногда преподносит и приятные сюрпризы.
Итак, проект завершён, станок работает. Что в этой истории для тебя наиболее ценно?
К: Не стану скрывать: я по-детски рад, что мы довели решение до результата. На качество влияют многие обстоятельства: организация работы, возможности программных систем, особенности оборудования, компетенции исполнителя и заказчика. Постпроцессорами я занимаюсь уже 15 лет, поэтому этот путь мне знаком. А внедрение измерительного функционала стало уникальной, сложной и многоплановой задачей. Главное, что мы с ней справились.
И последний вопрос. Допустим, нас читает главный технолог завода и задумывается, не внедрить ли у себя нечто подобное. Что бы ты ему посоветовал?
К: Металлообрабатывающий станок предназначен прежде всего для резания, а не для измерений. Поэтому внедрять измерительный функционал стоит только тогда, когда для этого есть рациональные основания. Если решение оправданно — обращайтесь, техническую часть мы возьмём на себя.
Благодарю Константина за беседу. Фотографии и скриншоты он также предоставил сам.
На мой взгляд, последний ответ — самый важный во всём разговоре. Как ни крути, основная задача станка — обрабатывать металл. Каждое измерительное касание отнимает время, которое можно было бы потратить на резание. Но когда речь идёт об опытных образцах, единичных изделиях или литье, для которого оснастка обходится дороже самой детали, экономику стоит просчитать. Вполне вероятно, что измерения на станке окажутся выгоднее.
А как этот вопрос решается у вас? Применяете измерительную головку только для привязки или используете её непосредственно в процессе обработки? Где, по вашему мнению, проходит граница, после которой контроль на станке перестаёт окупаться?
Владимир Жураховский
Похожие статьи
 Неудачный проект, о котором Nintendo предпочитает не вспоминать
 В советских журналах публиковали игры для калькулятора — в них можно играть и сегодня
 Почему квартиры не дешевеют, несмотря на отсутствие покупателей
 Мир глазами цыплёнка. Часть первая: цвет и восприятие
 Нервный тик квантовой природы
 Цели системной инженерии, основанной на моделях
 «Вояджер-1» преодолел один световой день, но впереди его ждёт бесконечность
 Не только геморрой: что может стоять за знакомыми симптомами